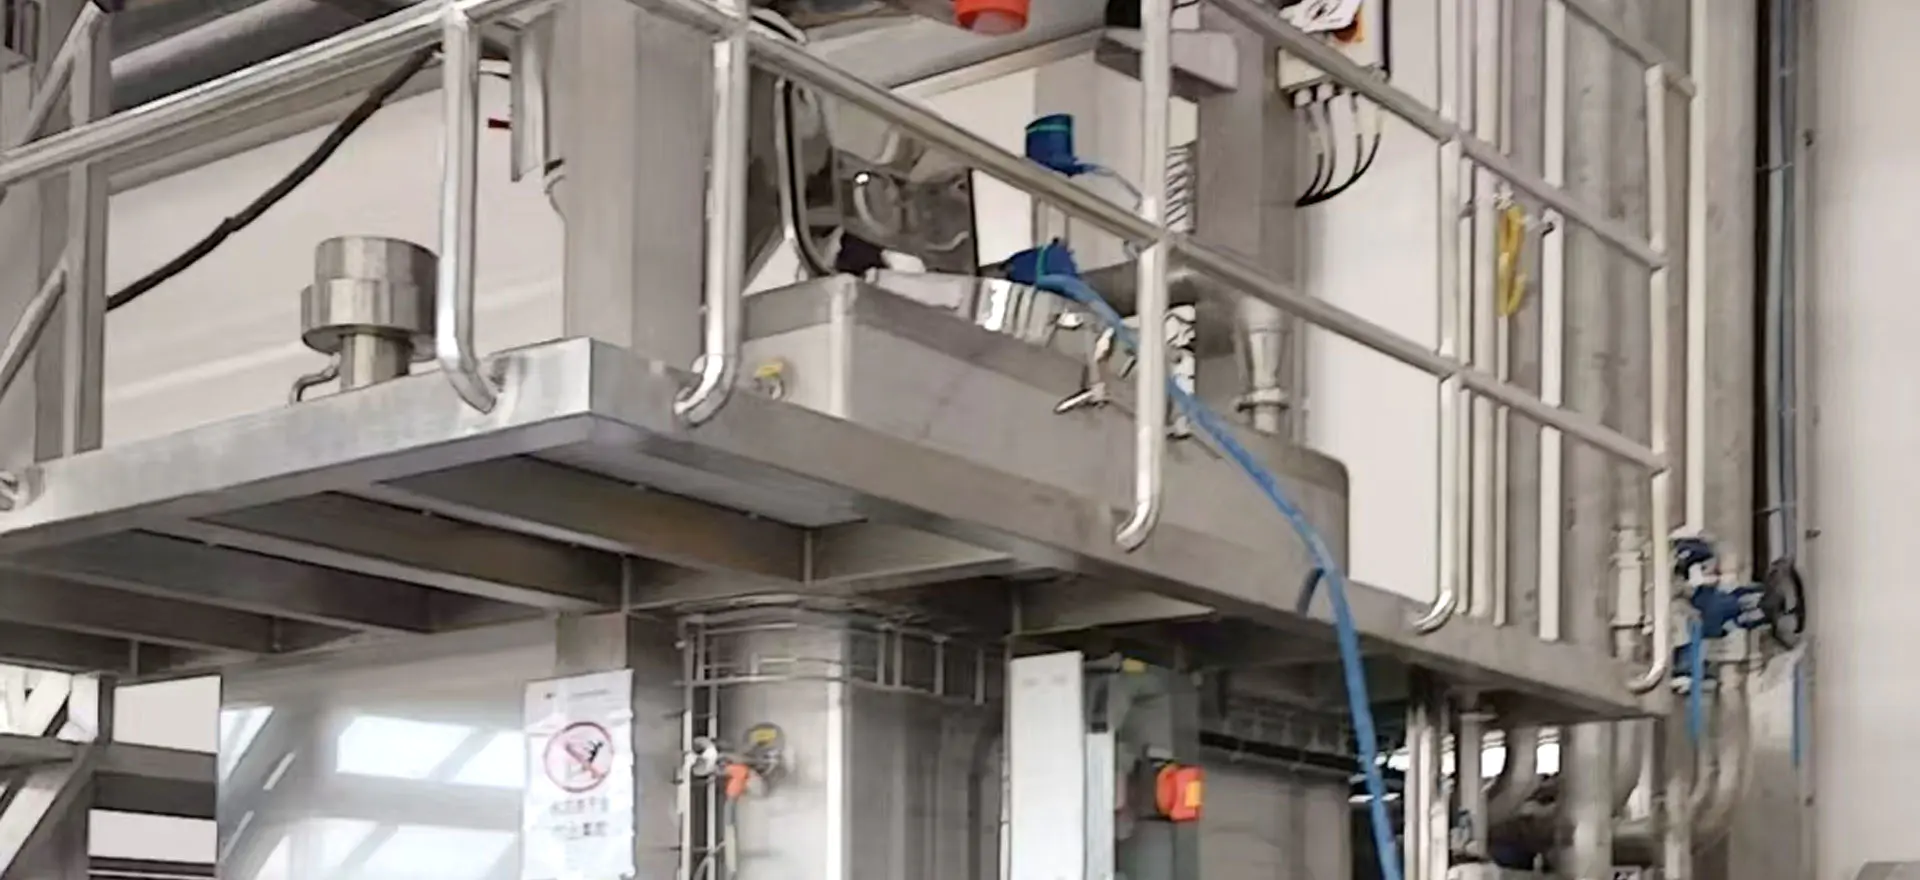
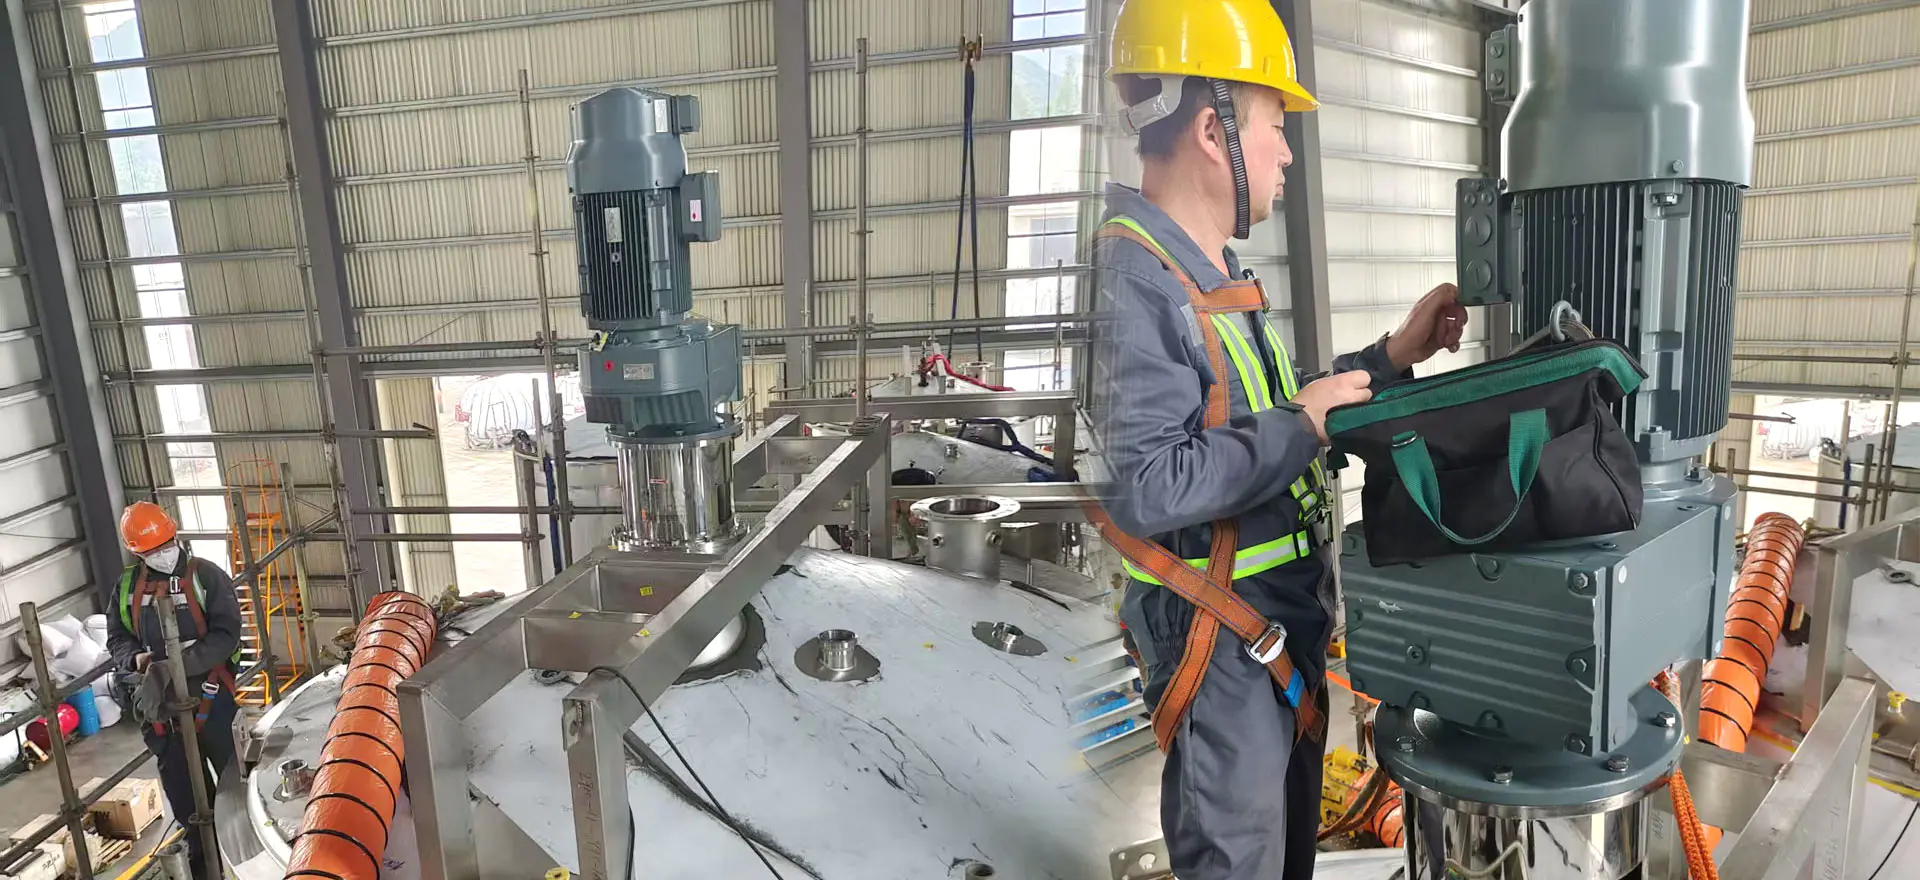
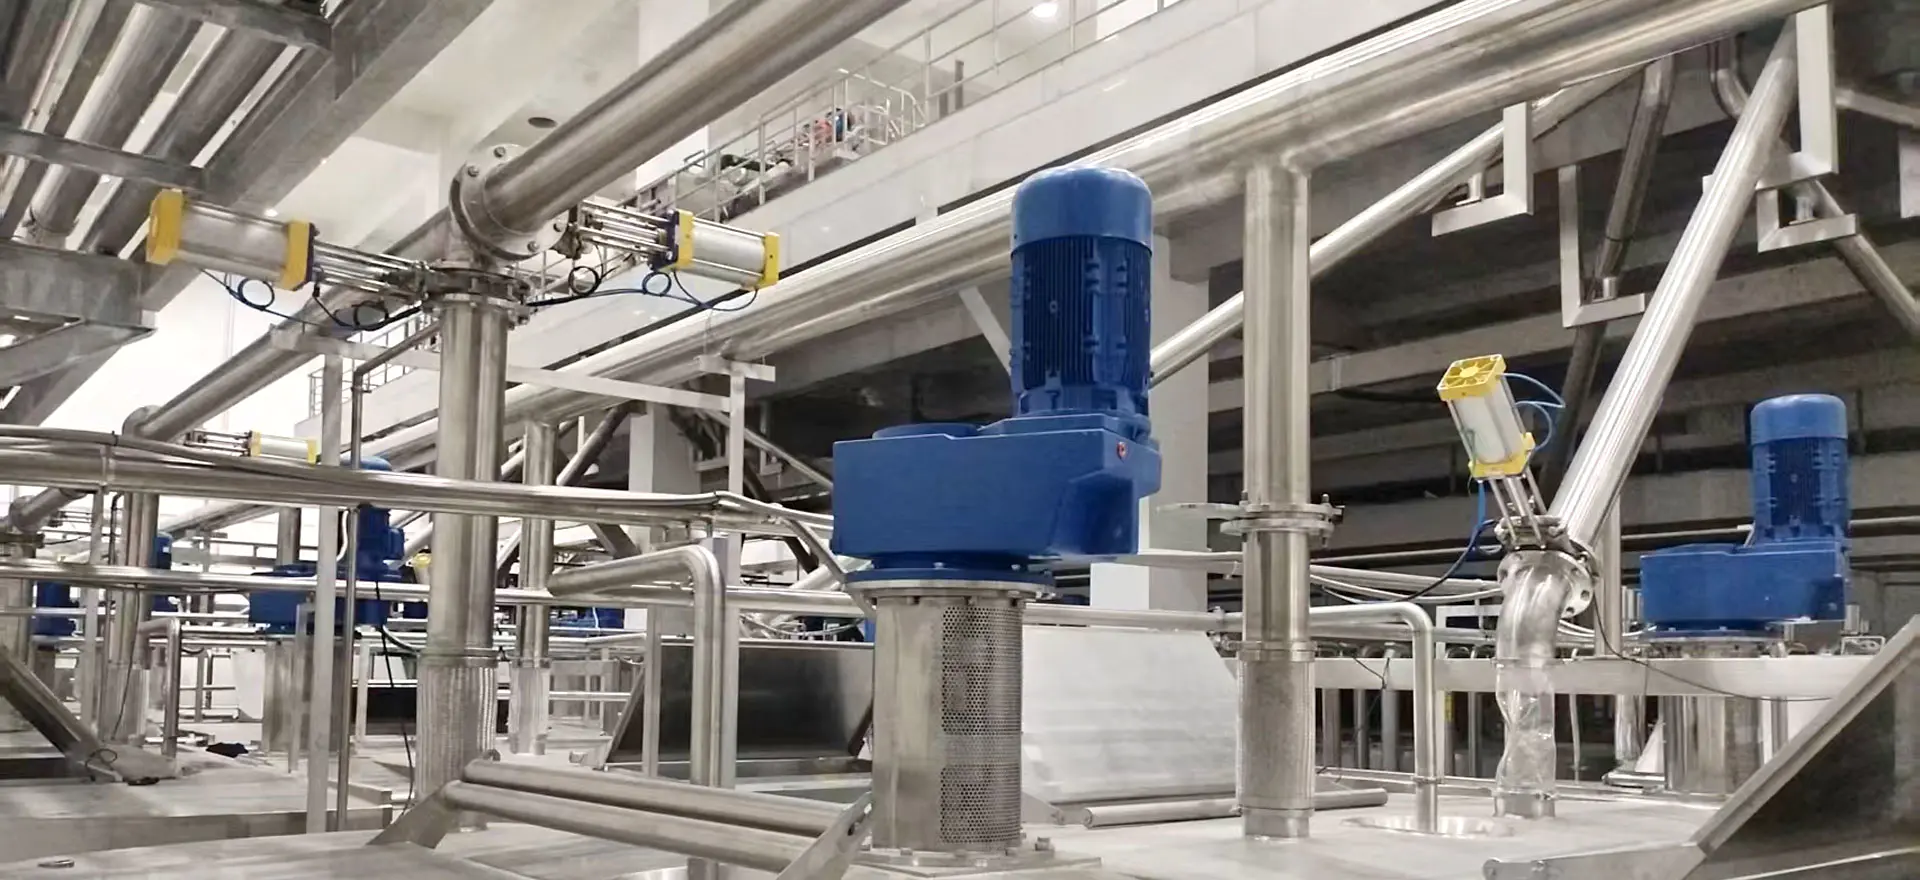
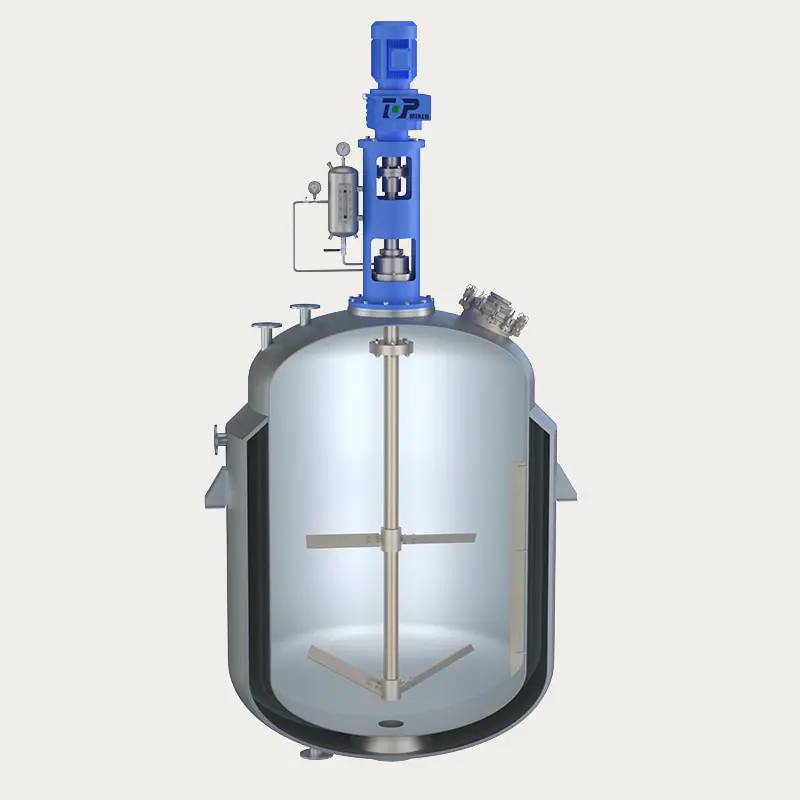
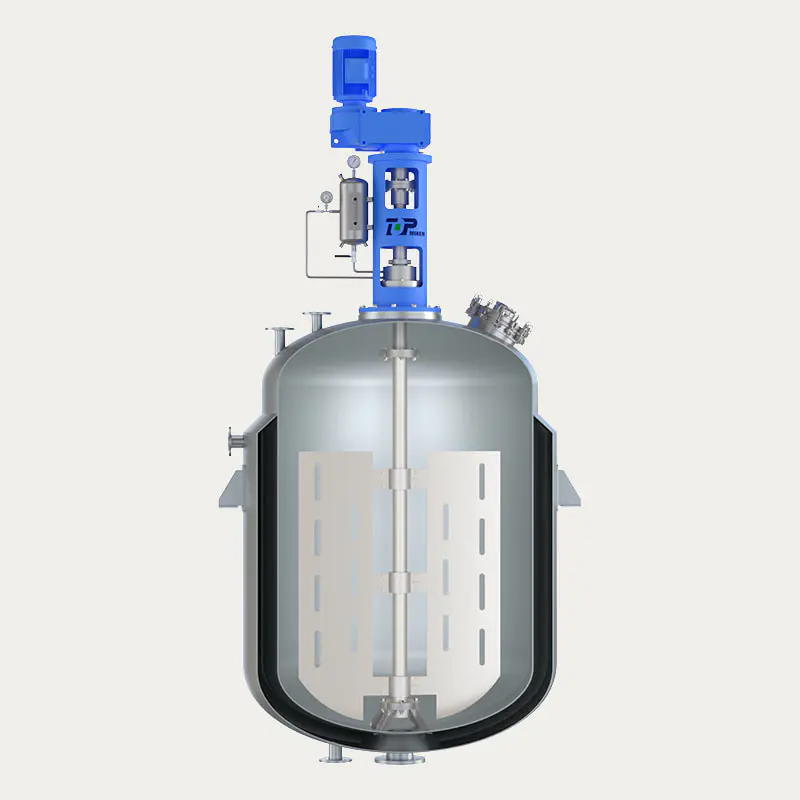
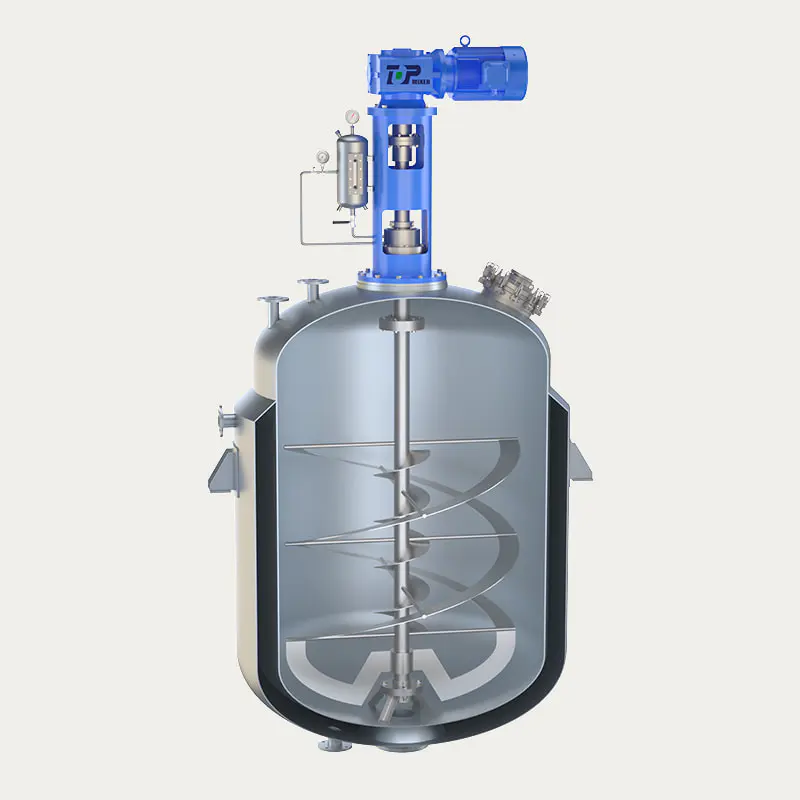
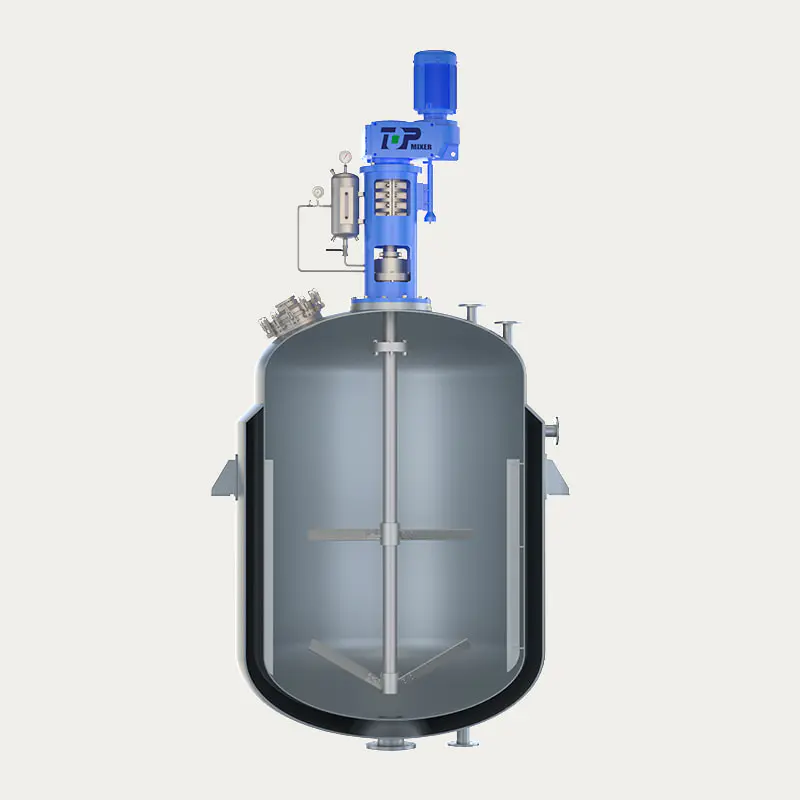
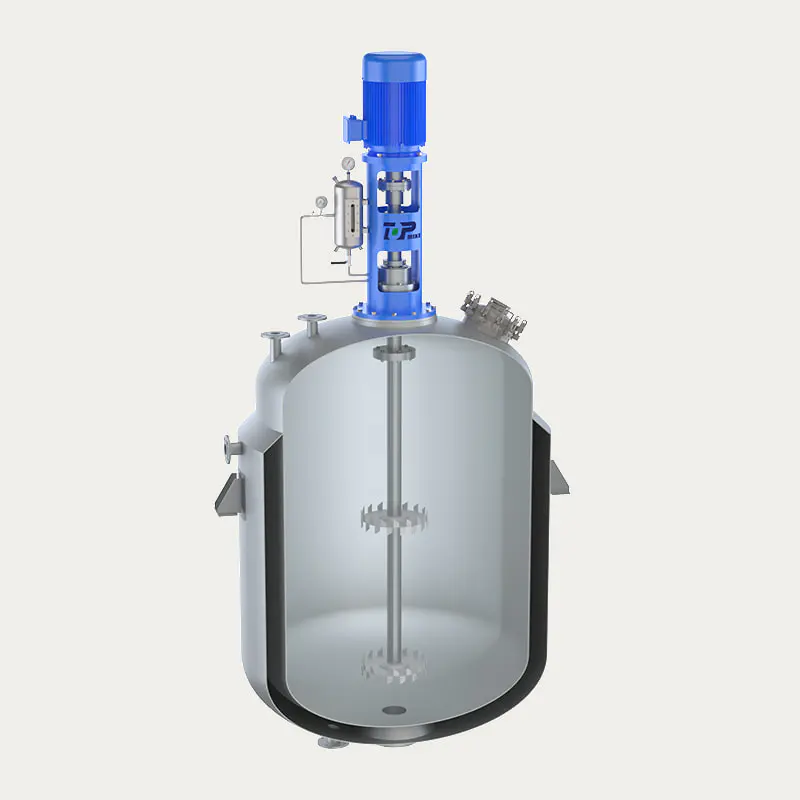
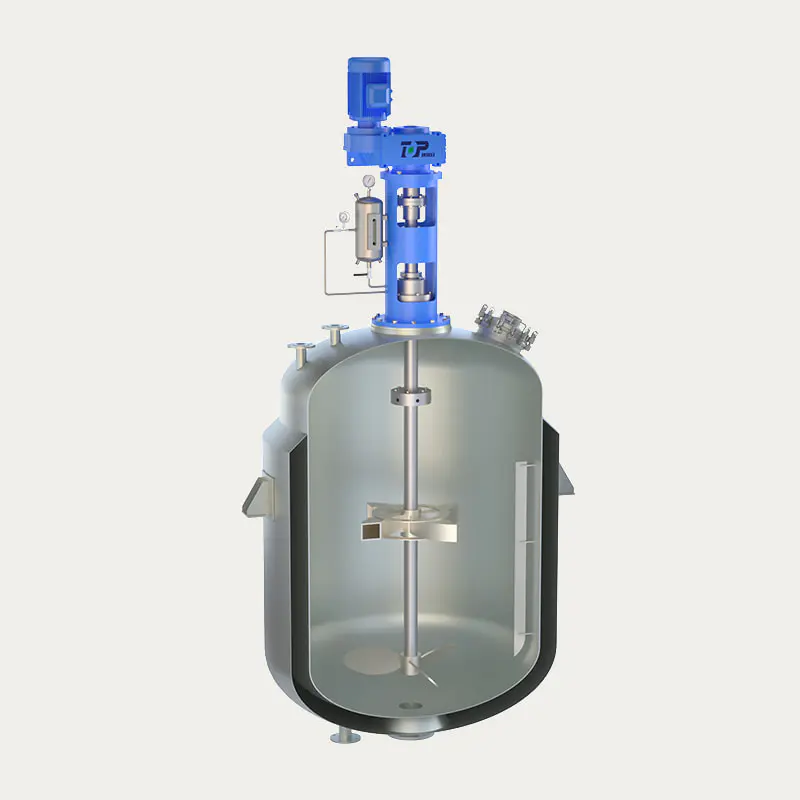
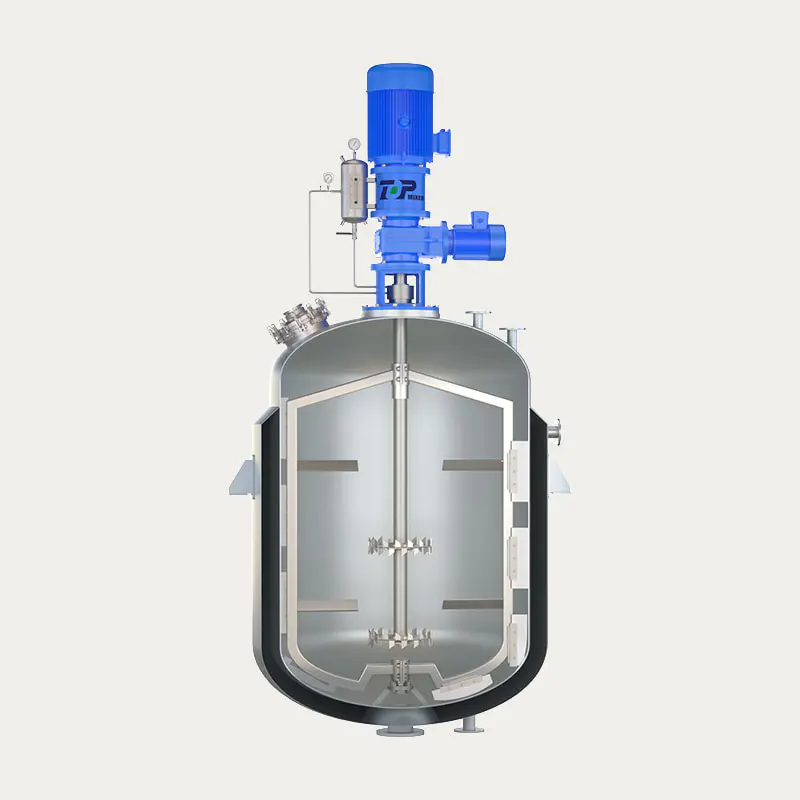
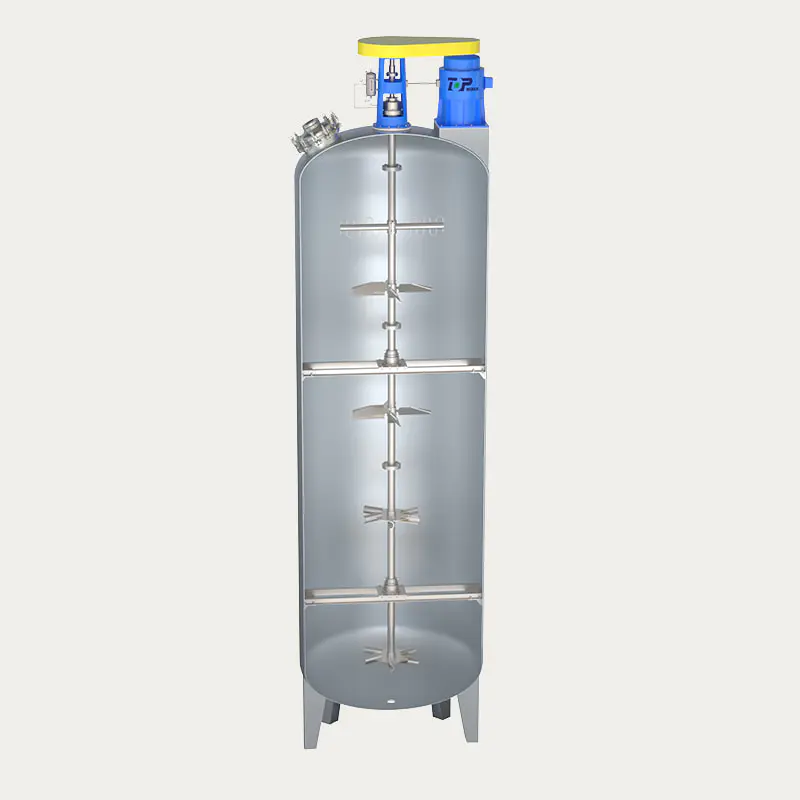
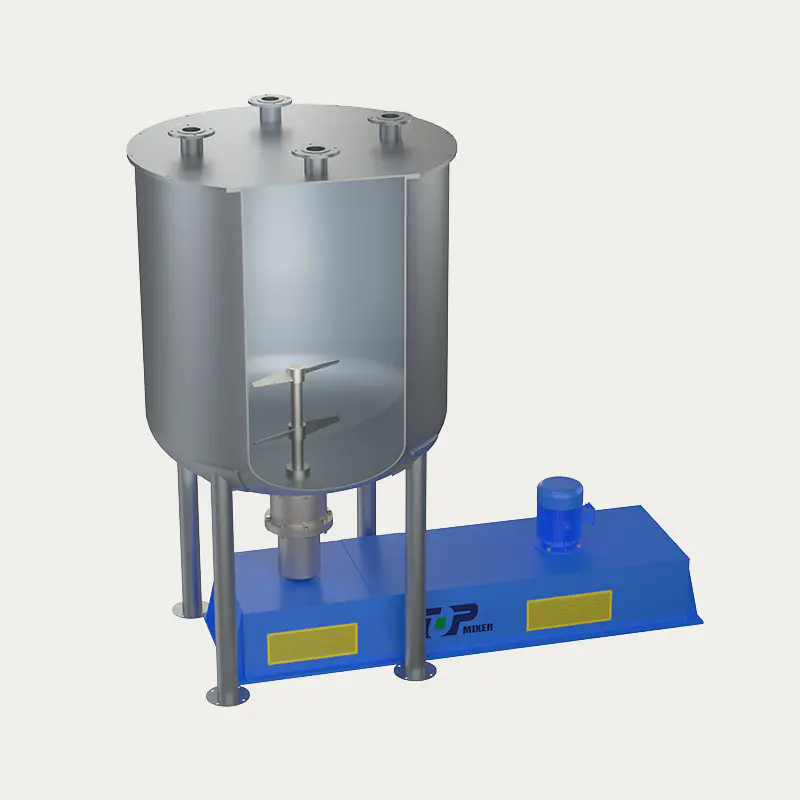
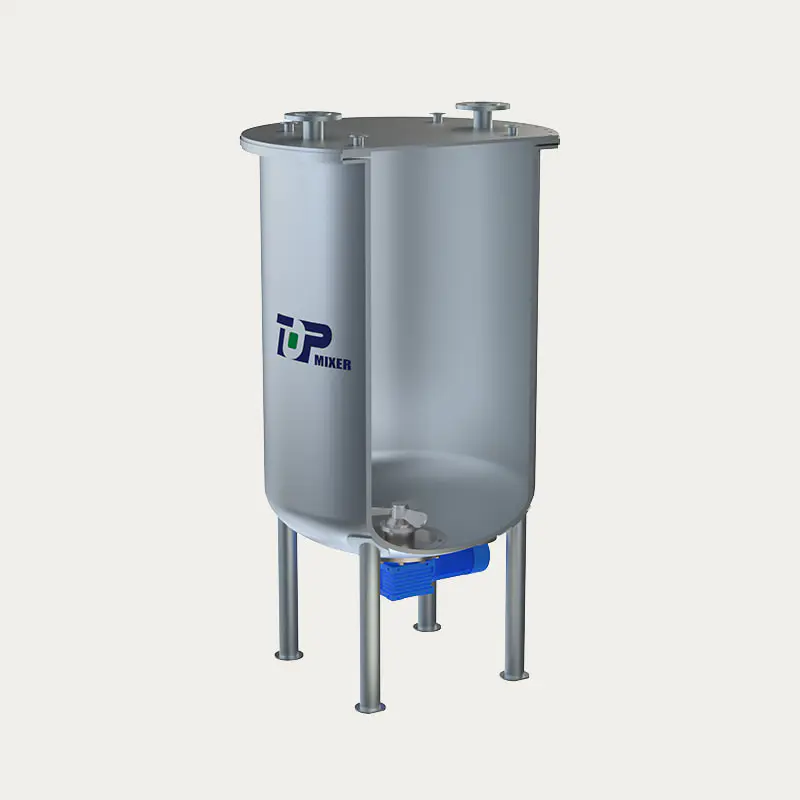
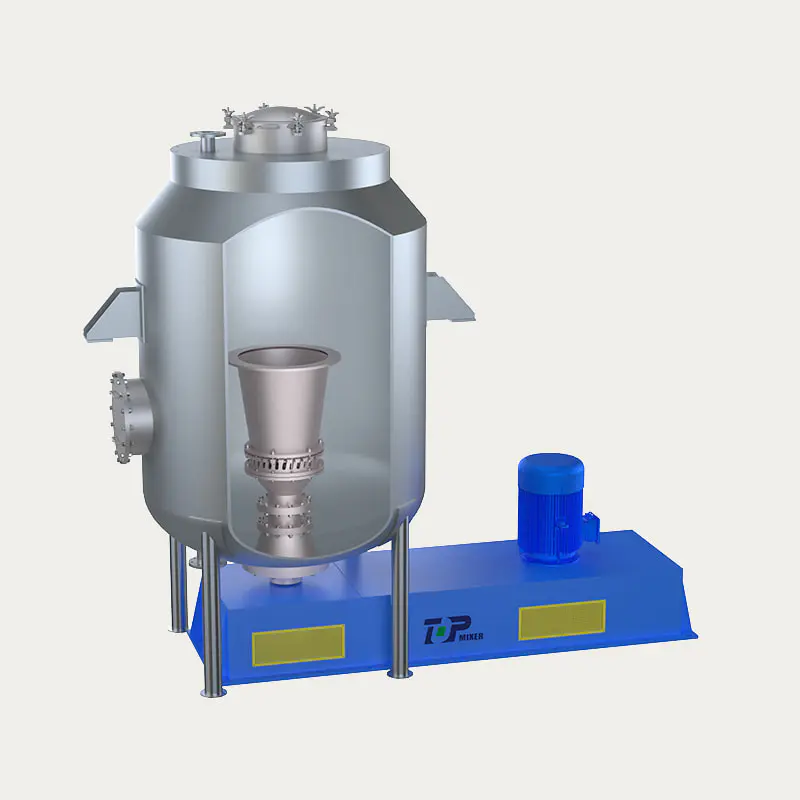
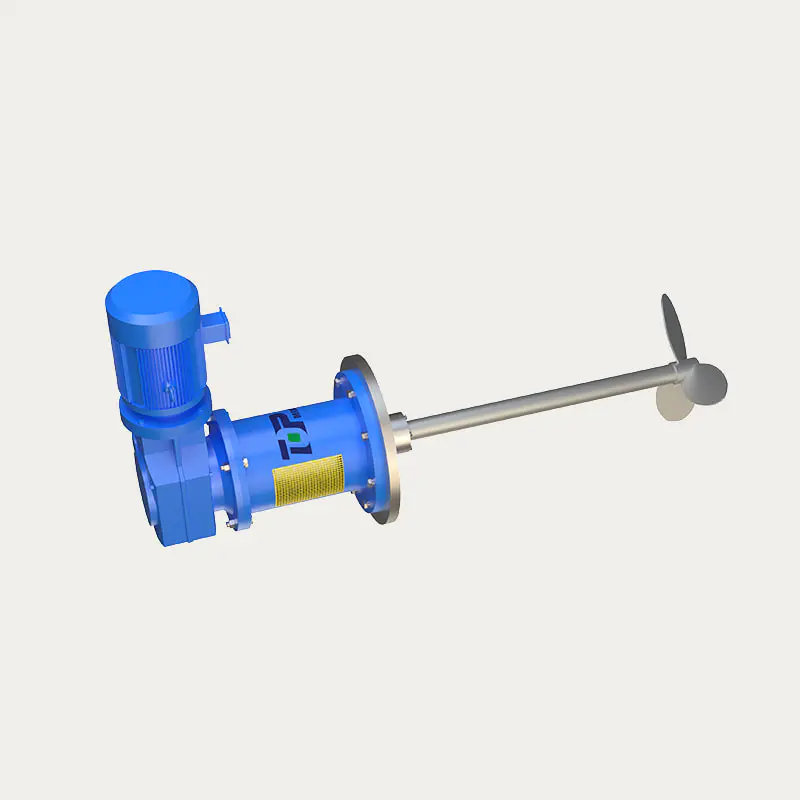
Wuxi Top Mixing Equipment Co., Ltd. verlässt sich auf die professionelle technische Stärke der Lebensmittel- und Medizinabteilung, um globale Lebensmittelverarbeitungsunternehmen mit hygienischen Mischlösungen zu versorgen, die den HACCP- und GMP-Standards entsprechen. Das Unternehmen konzentriert sich auf die Entwicklung von Mischsystemen, die den FDA/GB 4806.1-Spezifikationen für Lebensmittelkontaktmaterialien entsprechen und den gesamten Produktionsprozess von der Rohstoffvorbehandlung bis zur Abfüllung des fertigen Produkts abdecken.
Technische Merkmale und Vorteile
• Hygienisches Design: Die Hauptstruktur aus 316L-Edelstahl und der Hochglanzpolierprozess (Ra≤0,4 μm) werden verwendet, um das Risiko mikrobiellen Wachstums auszuschließen
• Intelligente Temperaturregelung: Integriertes PID-Temperaturregelungsmodul mit einer Genauigkeit von ±0,5℃, geeignet für feine Prozesse wie Soßenreifung und Schokoladentemperierung
• CIP/SIP-System: vollautomatische In-situ-Reinigungs- und Sterilisationsfunktion, um den täglichen Mehrchargen-Produktionsanforderungen der Milch- und Getränkeindustrie gerecht zu werden
• Viskositätsanpassung: Die patentierte Wellendichtungstechnologie kann Materialien mit einem Viskositätsbereich von 50–50.000 cPs verarbeiten und reicht von der Emulgierung von Gewürzen bis hin zur Gelierung von Stärke
Typische Anwendungsszenarien
Gewürzindustrie: Fermentation von Sojasauce, Homogenisierung zusammengesetzter Gewürze
Milchverarbeitung: Joghurt-Stammdispersion, Käsebruchrühren
Gesunde Ernährung: Mischen von Proteinpulver, Auflösung von Nahrungsergänzungsmitteln
Backzutaten: Kontrolle des Teiggangs, Einstellung der Ölkristallisation
Geräte, die die Doppelzertifizierung des ISO 9001-Qualitätssystems und des ISO 22000-Lebensmittelsicherheitsmanagementsystems bestanden haben, wurden in den intelligenten Produktionslinien von Unternehmen wie Coca-Cola und Wen's Group eingesetzt. Basierend auf modularen Designkonzepten und 12 technischen Servicestandorten auf der ganzen Welt bietet Top Dienstleistungen über den gesamten Lebenszyklus von der Laborverifizierung bis zur 10.000-Tonnen-Massenproduktionsausrüstung und hilft Kunden dabei, eine koordinierte Verbesserung der Lebensmittelsicherheitskontrolle und der Produktionseffizienz zu erreichen.