Leitfaden zur Auswahl von Dispergierschaufeln: Spitzengeschwindigkeit, Geometrie und Verschleißlebensdauer für industrielles Mischen
Eine Pigmentpaste, die bei einem Hegman-Wert von 5 ins Stocken gerät, oder eine Kathodenaufschlämmung, die nach neunzig Minuten immer noch Agglomerate aufweist, wird normalerweise der Mühle zugeschrieben. In vielen Fällen, die wir untersuchen sollen, liegt die Ursache am Ende der Welle: dem Verteilmesser.
Die kurze Antwort lautet: Eine Streuklinge erledigt eine Aufgabe gut. Es benetzt Pulver zu Flüssigkeit und bricht Agglomerate an den Zahnspitzen auf. Es reduziert keine Primärpartikel, es stabilisiert keine Suspension und es kann keinen Ausgleich für eine Welle schaffen, die in der Mitte eines Tanks ohne Leitbleche montiert ist. Wenn Spitzengeschwindigkeit, Scheibendurchmesser, Zahngeometrie, Klingenposition und Material mit der Formulierung übereinstimmen, erreichen die meisten Pasten und Schlämme die Zielfeinheit in 20 bis 40 Minuten. Wenn einer dieser fünf Punkte falsch ist, verdoppeln sich die Chargenzeiten üblicherweise und durch die zusätzliche Zeit wird das Produkt erhitzt, anstatt es zu verteilen.
Bei den nachstehenden Zahlen handelt es sich um typische Industriebereiche, die der Standardpraxis der Mischtechnik entnommen wurden. Betrachten Sie sie als Ausgangspunkt für einen Versuch mit Ihrer eigenen Formulierung.
 |  |
Was ein Dispersionsblatt kann und was es nicht kann
Jede Dispersion besteht aus drei Schritten. Durch Benetzung wird die Luftschicht auf einem Partikel durch Flüssigkeit ersetzt. Durch Desagglomeration werden Cluster getrennt, die durch Van-der-Waals-Kräfte zusammengehalten werden. Die Stabilisierung verhindert, dass sich diese Partikel erneut zu Clustern bilden. Dabei handelt es sich eher um eine Formulierungsentscheidung als um eine Hardware-Entscheidung.
Die Klinge wirkt nur auf der Mittelstufe und nur in einer dünnen Zone. Die Schergeschwindigkeit erreicht ihren Höhepunkt wenige Millimeter von der Zahnspitze entfernt und fällt schnell ab, weshalb eine 250-mm-Scheibe, die mit 20 m/s in einem 10.000-Liter-Tank läuft, immer noch eine halbe Stunde benötigt. Die Scherzone muss die gesamte Charge durchlaufen und die Chargenzeit wird durch den Umsatz und nicht allein durch die Drehzahl bestimmt.
Daraus ergeben sich zwei Schlussfolgerungen. Ein Dispergiermesser ist das falsche Werkzeug für echtes Mahlen: Wenn die Primärpartikel 0,2 Mikrometer groß sind und die Agglomerate im Tank 20 Mikrometer groß sind, reduziert eine Zahnscheibe die Charge auf ungefähr die Primärgröße und stoppt dort. Und alles, was verhindert, dass die Charge an der Scheibe vorbeigepumpt wird – ein zentrierter Schaft, fehlende Leitbleche, zu wenig freie Flüssigkeit, Feststoffe, die sich auf der Basis absetzen –, macht aus einem guten Schaufelblatt ein teures Paddel.
Dispersionslamellengeometrie: Welches Profil erfüllt welche Aufgabe?
Bei gleicher Motorleistung entscheidet die Geometrie darüber, ob Scherung oder Strömung entsteht.
- Sägezahnscheibe: eine flache Scheibe mit 8 bis 24 Zähnen am Rand. Fast die gesamte zugeführte Energie wird in lokale Scherung umgewandelt und nur sehr wenig in Pumpenergie, was genau das ist, was für die Benetzung und den Agglomeratabbau erforderlich ist.
- Schlitz- oder Lochscheibe: das gleiche Außenprofil mit Löchern durch die Stirnfläche. Das Material fließt durch die Scheibe statt um sie herum, die Tasche mit geringer Scherung in der Mitte schrumpft und Pasten mit 2.000 bis 5.000 cP verhalten sich besser als bei einer festen Platte.
- Rotor-Stator-Kopf: ein gezahnter Rotor in einem geschlitzten Stator mit wenigen Millimetern Spalt. Es erzeugt die stärkste Scherung, allerdings in einem sehr kleinen Volumen, sodass der Durchsatz pro Kilowatt geringer ist und hohe Feststoffbeladungen unpraktisch sind.
- Propeller und Turbinen: Strömungsgeneratoren mit 3 bis 8 m/s. Sie vermischen und suspendieren Feststoffe, brechen Pigmentagglomerate jedoch nicht bei praktischer Geschwindigkeit auf.
Die folgende Tabelle vergleicht die Profile qualitativ. Bei den Scores handelt es sich um Orientierungswerte, nicht um Messwerte.
Profilvergleich: Sägezahnscheibe vs. Schrägschaufelturbine
Sägezahn-Dispersionsscheibe Schrägschaufelturbine
Spitzengeschwindigkeit und Scheibendurchmesser: Die beiden Zahlen, die über die Feinheit entscheiden
Die Spitzengeschwindigkeit ist gleich Pi mal Scheibendurchmesser mal Rotationsgeschwindigkeit. Eine 250-mm-Scheibe, die sich mit 1.500 U/min dreht, läuft mit 19,6 m/s, bequem innerhalb des Dispergierfensters. Eine 150-mm-Scheibe benötigt etwa 2.400 U/min, um den gleichen Wert zu erreichen, weshalb unterdimensionierte Scheiben in großen Becken selten liefern.
Gängige Mischreferenzen gehen von einer Sägezahndispersionsarbeit zwischen 18 und 25 m/s aus. Unterhalb von etwa 15 m/s überleben Agglomerate den Pass. Oberhalb von 25 m/s wird die zusätzliche Energie hauptsächlich in Wärme, Luftporen und schnelleren Zahnverschleiß umgewandelt und nicht in einen feineren Mahlgrad.
Typische Umfangsgeschwindigkeitsfenster nach Rührwerkstyp (m/s)
Die Bereiche spiegeln die gängige Praxis der Mischtechnik wider. durch Probe bestätigen.
Die Skalierung folgt den gleichen Zahlen. Halten Sie die Spitzengeschwindigkeit konstant, wenn es sich um eine Dispergierung handelt, und halten Sie die Leistung pro Volumeneinheit konstant, wenn Sie eine Mischung oder Feststoffsuspension durchführen. Die Verwechslung der beiden ist ein häufiger Grund dafür, dass eine Pilotcharge nicht im Produktionsmaßstab reproduziert werden kann.
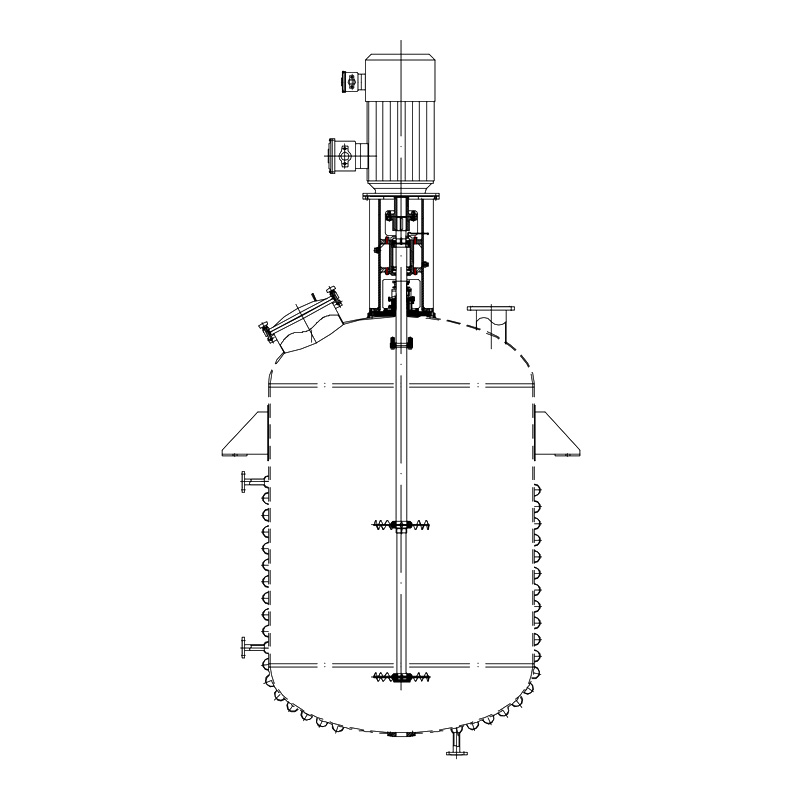 Hochgeschwindigkeitsdispergierer der Serie TOPA005 FS1 Basierend auf der jahrelangen Erfahrung und einzigartigen Technologie von Top sowie der Anwendung fortschrittlicher Mess- und Analysetechnologie haben wir hocheffiziente Laufräder mit ... entwickelt. Produkt anzeigen →
Anpassung der Klinge an Viskosität und Feststoffbeladung
Die Viskosität bei Prozesstemperatur und die Feststoffbeladung bestimmen die Hardware. Die folgende Tabelle gibt praktische Ansatzpunkte für den ersten Versuch.
| Produktviskosität | Klingentyp | Spitzengeschwindigkeit | D/T-Verhältnis | Typischer Dienst |
|---|---|---|---|---|
| Bis zu 1.000 cP | Sägezahnscheibe | 18-25 m/s | 0,30-0,40 | Pigmentbenetzung, Lösungsmittelbeschichtungen, Tinten |
| 1.000–5.000 cP | Schlitz- oder Lochscheibe | 15-20 m/s | 0,35-0,50 | Batterieschlämme, Farbpasten, Agrochemikalien |
| 5.000–20.000 cP | Rotor-Stator-Kopf with anchor | 12-18 m/s | 0,40-0,60 | Klebstoffe, Dichtstoffe, Dickpasten |
| Über 20.000 cP | Planet oder Band, keine Scheibe | 1-5 m/s | 0,60-0,90 | Pasten mit hohem Feststoffgehalt, Kneten |
Batterieschlamm befindet sich im mittleren Bereich: hoher Feststoffgehalt, abrasives aktives Material und eine Schlitzscheibe, die in der Regel eine Vollplatte übertrifft, da sich das Material weiter durch die Scheibenfläche bewegt und nicht nur um den Rand herum. Produktionsbeispiele finden Sie in unserem Lithium-Batterie-Industrie Projektnotizen.
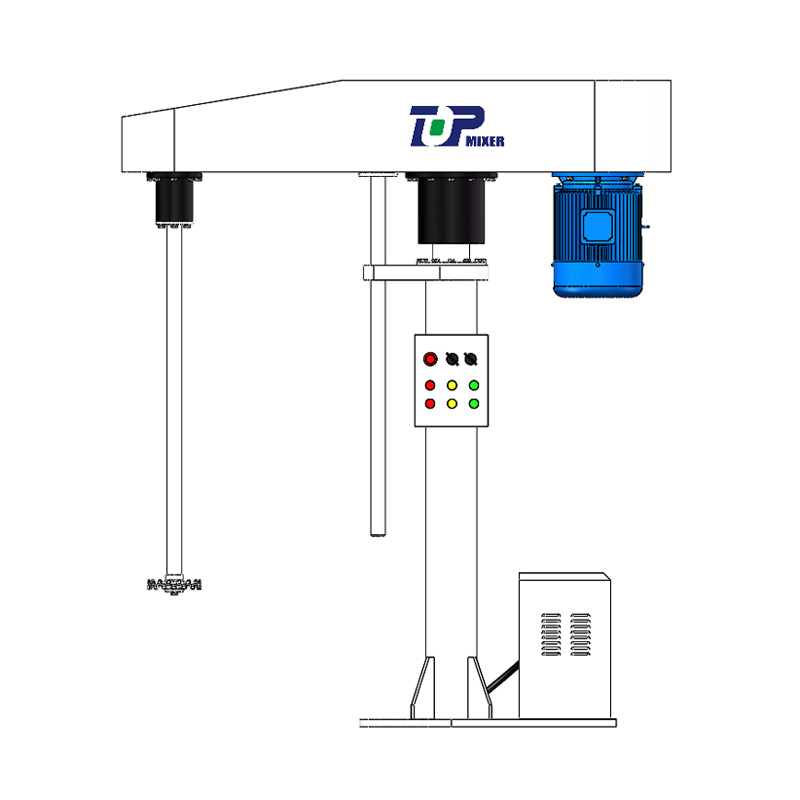 Hochgeschwindigkeitsdispergierer der Serie TOPH51 FL Diese Serie von Dispergiermischern kann mit einer gezahnten Dispergierschale zum Hochgeschwindigkeitsrühren der Dispersion oder mit verschiedenen Arten von Rührmaschinen zum Rühren ausgestattet werden ... Produkt anzeigen →
Material, Härte und Lebensdauer
Die meisten industriellen Dispergierscheiben bestehen aus Edelstahl 304 oder 316L. Das kommt organischen Pigmenten und hygienischen Anforderungen entgegen. Es eignet sich nicht für Rutil-Titandioxid, Eisenoxid, Keramikfüllstoffe oder Kathodenaktivmaterial, bei dem eine abrasive Aufschlämmung die Zahnkanten innerhalb weniger hundert Betriebsstunden abrunden kann.
Für den abrasiven Einsatz stehen gehärteter Martensit- oder Duplex-Edelstahl, ein gehärtetes und geschliffenes Zahnprofil oder eine Polymerbeschichtung zur Verfügung, bei der Metallverunreinigungen vermieden werden müssen. Zwei frühe Anzeichen für Verschleiß sind ein nach oben wandernder Mahlgrad und eine schleichende Chargenzeit. Messen Sie den Zahnkantenradius während geplanter Stillstände: Sobald er etwa 0,5 bis 1 mm erreicht, ist die lokale Scherung, die die Desagglomeration bewirkt, weitgehend verschwunden.
Auch bei diesen Geschwindigkeiten kommt es auf die Balance an. Eine Scheibe, die mit 20 m/s auf einer fliegenden Welle läuft, wandelt Unwucht und Unrundheit in Vibrationen und dann in einen Dichtungs- oder Lagerausfall um. Lieferanten, die das Laufrad und den Tank modellieren, bevor sie ein Angebot abgeben und verwenden CFD-Strömungsanalyse kann beispielsweise zeigen, wo die Zone mit hoher Scherung tatsächlich liegt, was in der Spezifikationsphase hilfreicher ist als die Nennleistung des Motors.
 |  |
 |  |
Installationsgeometrie: Versatz, Leitbleche und Scheibenhöhe
Hardware ist die halbe Antwort. Position ist die andere Hälfte.
- Wellenversatz: Montieren Sie die Welle 1/6 bis 1/4 des Tankdurchmessers außermittig. Eine zentrierte Welle in einem Tank ohne Leitbleche lässt die gesamte Charge mit der Scheibe rotieren, und die relative Geschwindigkeit, die die Scherung erzeugt, bricht zusammen.
- Leitbleche: Ein bis vier vertikale Platten, von denen jede etwa ein Zehntel des Tankdurchmessers breit ist, wandeln die Rotation in eine Umwälzung von oben nach unten um.
- Scheibenhöhe: 0,5 bis 1 Scheibendurchmesser über dem Tankboden. Unten vergräbt sich die Scheibe in abgesetzten Feststoffen; Höher gelegen, hinterlässt eine tote Schicht auf der Basis.
- Eintauchen: mindestens 1,5 Scheibendurchmesser unter der Flüssigkeitsoberfläche, um Wirbelbildung und Lufteinschlüsse zu begrenzen.
- Wellenunterstützung: Lange Wellen mit Dispergiergeschwindigkeit benötigen ein stabiles Lager oder einen kürzeren Überhang. Überprüfen Sie daher die kritische Geschwindigkeit, bevor Sie Hardware bestellen.
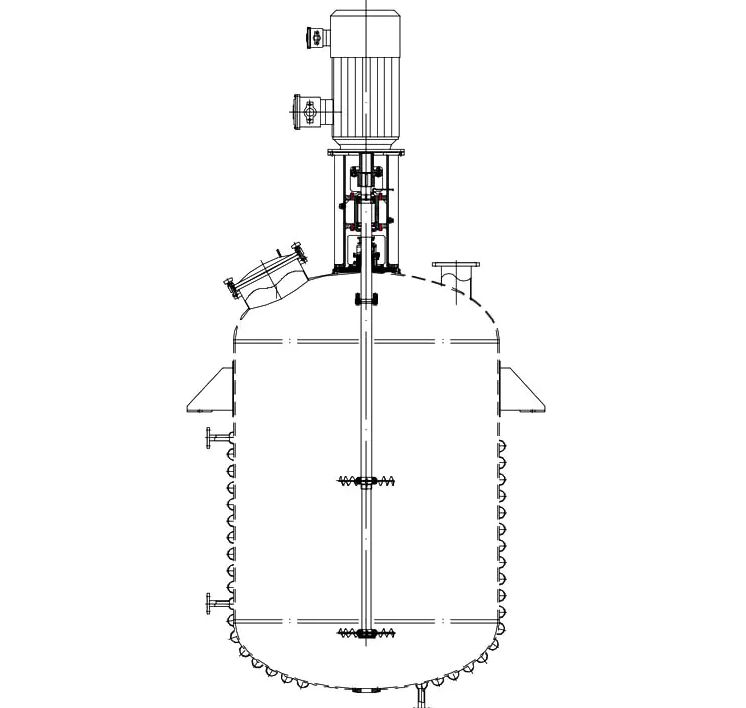
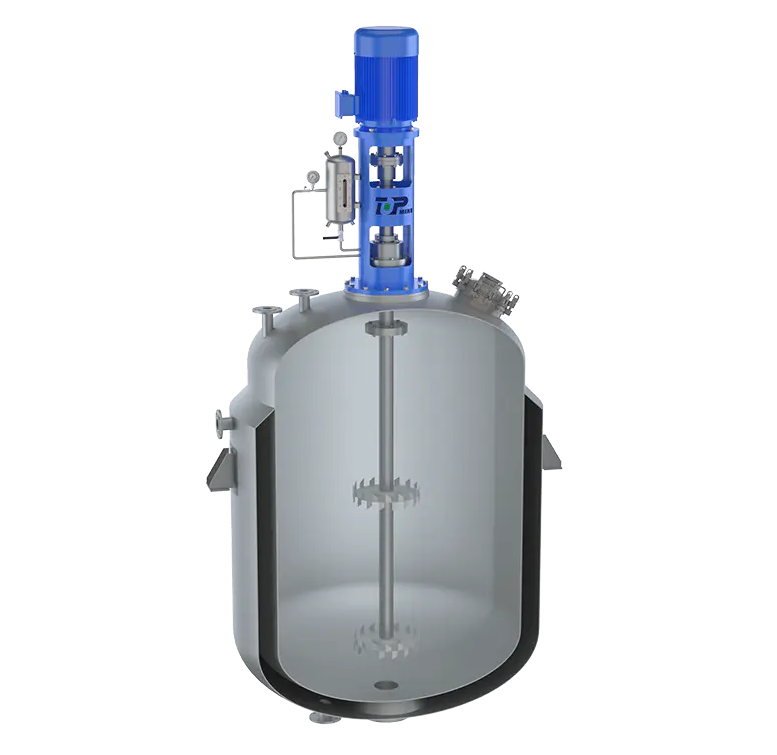
Isometrische Ansicht: Dispergierscheibenanordnung im Tank
Symptomprüfung: Wenn die Mahlfeinheit ins Stocken gerät
- Das Mahlen bleibt bei 5 bis 6 Hegman bei normaler Viskosität stehen: Die Spitzengeschwindigkeit ist zu niedrig oder die Scheibe ist für das Chargenvolumen zu klein.
- Pulver schwimmt und bildet Klumpen: Der Wirbel ist zu schwach oder das Pulver wird schneller gefördert, als es benetzt werden kann.
- Fein an der Wand, grob in der Mitte: zentrierter Schacht oder fehlende Leitbleche, sodass die Charge rotiert statt zirkuliert.
- Eine Seite der Scheibe verschleißt schneller: Unrundheit der Welle oder Fehlausrichtung der Kupplung.
- Schaumbildung und Lufteinschluss: Spitzengeschwindigkeit über 25 m/s oder die Scheibe läuft zu nahe an der Flüssigkeitsoberfläche.
Wenn die Schaumbildung eher auf die Formulierung als auf den Betriebspunkt zurückzuführen ist, kann auf derselben Welle über der Dispergierscheibe ein Entschäumungspaddel angebracht werden.
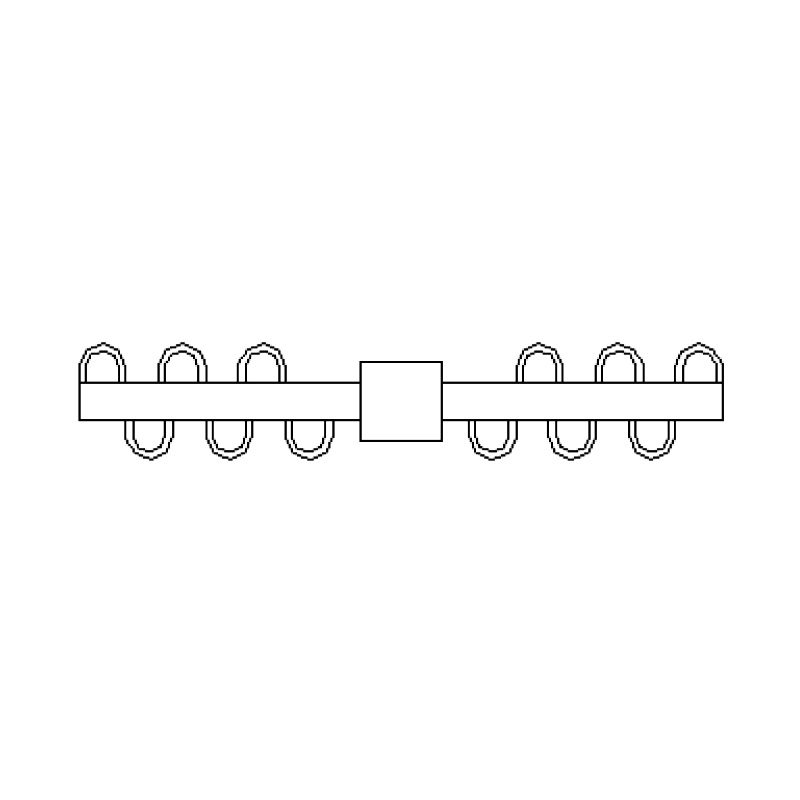 XPJ-Entschäumungspaddel-Entschäumungsrührwerk Das XPJ-Entschäumungspaddel ist ein U-förmiger Gitterstreifen der Klinge, der den beim Rühren erzeugten mittleren Schaum mechanisch zerstört und den mittleren Schaum hemmt., geeignet... Produkt anzeigen →
Eine kurze Spezifikations-Checkliste
- Geben Sie den angestrebten Mahlgrad und die Testmethode an, nicht nur die Chargenzeit.
- Geben Sie die Viskosität bei Prozesstemperatur, die Feststoffbeladung und ob die Feststoffe abrasiv sind an.
- Bestätigen Sie den Tankdurchmesser, das Arbeitsvolumen und die verfügbare Schaftlänge, bevor Sie den Scheibendurchmesser festlegen.
- Legen Sie die Spitzengeschwindigkeit für den Dispergierbetrieb und die Leistung pro Volumen für den Mischbetrieb fest und vermischen Sie beides nicht.
- Geben Sie Zahnmaterial, Härte und Beschichtungsoptionen für abrasive oder kontaminationsempfindliche Produkte an.
- Fragen Sie nach der Wendezeit und der Position der Scherzone, idealerweise gestützt durch Strömungsmodellierung und nicht nur nach der Motorleistung.
Häufig gestellte Fragen zu Dispersionsklingen
Mit welcher Spitzengeschwindigkeit sollte ein Dispergierschild laufen?
Die meisten Sägezahn-Dispergierscheiben laufen an der Zahnspitze zwischen 18 und 25 m/s. Unterhalb von etwa 15 m/s überleben Agglomerate den Pass; Oberhalb von 25 m/s wird die zusätzliche Energie hauptsächlich in Wärme, Luftporen und Verschleiß umgewandelt.
Was ist der Unterschied zwischen einem Dispersionsflügel und einem Mischpropeller?
Ein Propeller bewegt Volumen, ein Dispersionsflügel erzeugt lokale Scherung. Propeller mit 3 bis 8 m/s vermischen und suspendieren Feststoffe, während eine Zahnscheibe mit 18 bis 25 m/s Agglomerate aufbricht. Das Mischen einer Pigmentpaste mit einem Propeller verbessert den Hegman-Wert nicht.
Welches Material eignet sich am besten für abrasive Pigmente?
Edelstahl 304 oder 316L eignet sich gut für organische Pigmente. Wählen Sie für Rutil-Titandioxid, Eisenoxid, keramische Füllstoffe oder aktives Kathodenmaterial gehärtetes Martensit oder Duplex-Edelstahl oder eine beschichtete Scheibe, wenn Metallverunreinigungen von entscheidender Bedeutung sind.
Woran erkenne ich, dass ein Verteilmesser abgenutzt ist?
Achten Sie darauf, dass der Mahlgrad zunimmt und die Chargenzeiten immer länger werden. Messen Sie den Zahnkantenradius beim Abschalten; Sobald sie etwa 0,5 bis 1 mm erreicht, ist die Scherung nicht mehr vorhanden und die Scheibe sollte nachgeschärft oder ersetzt werden.
Kann eine Scheibe sowohl Benetzung als auch Feinverteilung bewältigen?
Es kann beide Stufen in einem Behälter bewältigen, wenn das Pulver unter einem starken Wirbel hinzugefügt wird und die Spitzengeschwindigkeit nahe am oberen Ende des Bereichs gehalten wird. Sie kann eine Perlmühle nicht ersetzen, da eine Scheibe Primärpartikel nicht unter ihre Agglomeratgröße zerkleinert.
Warum wird eine Dispersionscharge heiß und schäumt?
Normalerweise liegt die Spitzengeschwindigkeit über 25 m/s, die Scheibe befindet sich zu nahe an der Flüssigkeitsoberfläche oder es gibt zu wenig freie Flüssigkeit. Senken Sie die Scheibe, reduzieren Sie die Geschwindigkeit oder teilen Sie die Zugabe in zwei Stufen auf.
Die meisten Dispersionsprobleme erweisen sich als Geometrieprobleme. Überprüfen Sie Spitzengeschwindigkeit, Scheibendurchmesser, Zahnzustand und Klingenposition, bevor Sie der Charge Zeit oder Leistung hinzufügen. Wenn die Zahlen eine zweite Meinung erfordern, überprüfen unsere Ingenieure die Tankgeometrie, die Produktviskosität und die Feinheitsziele im Vergleich zum Dispergiererbereich und kommen dann mit einer konkreten Einstellung zum Testen zurück.


- Nr. 118, Chuangye Road, Stadt Jieshou, Stadt Gaoyou, Yangzhou, Provinz Jiangsu, China
- [email protected]
- Festnetz: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Herr Chen: +86-18061519769 Herr Xu: +86-13706183972
- Herr Lu: +86-18915337056
- ANMELDEN
- Melden Sie sich an, um als Erster die neuesten Nachrichten von Top Intelligent Technology zu erfahren
- Abonnieren