Auswahlhilfe für Doppelplanetenmischer: Viskositätsgrenzen, Spezifikationen und Maßstabsvergrößerung
Eine 300-Liter-Charge Silikondichtstoff läuft. Der Mantel hat eine Temperatur von 120 °C, in der Mitte der Charge werden 65 °C angezeigt, und nach vierzig Minuten haftet immer noch ein Band aus nicht dispergiertem Pigment an der Gefäßwand. Eine längere Mischzeit wird das Problem nicht beheben, da das Material neben der Wand überhaupt nicht in die Mischzone gelangt ist.
Genau für dieses Problem ist ein Doppelplanetenmischer konzipiert. Zwei vertikale Klingen drehen sich um ihre eigene Achse, während sich das Paar langsam um das Gefäß bewegt, sodass die Klingen physisch Material wegfegen, das nicht von alleine fließen kann. Während ein herkömmlicher Rührer darauf angewiesen ist, dass die Flüssigkeit Mischenergie transportiert, liefert ein Planetenmischer diese über die Geometrie. Wenn Ihr Produkt eine Temperatur von über etwa 5.000 cP aufweist, eine Streckgrenze aufweist, die hoch genug ist, um im Tank stillzustehen, oder eine Füllmenge transportiert wird, die sich unter einem Propeller absetzt, ist dies normalerweise die richtige Maschine. Unterhalb dieser Schwelle ist es meist die teure Maschine.
Im Folgenden geht es darum, wo diese Grenze liegt, wie die Einheit dimensioniert wird, was in die Spezifikation gehört und welche Details nach der Installation die meisten Probleme verursachen.
Was ein Doppelplanetenmischer eigentlich leistet
Bei einem Standardrührwerk ist die Durchmischung vom Durchfluss abhängig. Das Laufrad drückt die Flüssigkeit und die sich bewegende Flüssigkeit zieht den Rest der Charge mit. In einer Paste, einem Gel oder einer Aufschlämmung mit 75 % Feststoffgehalt reißt diese Kette am ersten Glied: Das Material hat eine Fließspannung und bleibt dort, wo es ist, bis etwas es berührt.
Ein Doppelplanetenmischer gewährleistet diesen Kontakt. Zwei vertikale Klingen sind an einem Träger im Inneren des Gefäßes aufgehängt. Der Träger dreht sich langsam um die Schiffsachse und jedes Blatt dreht sich gleichzeitig um seine eigene Achse, normalerweise mit einer anderen Geschwindigkeit. Die beiden überlappenden Pfade decken den gesamten Querschnitt des Tanks ab und nicht nur einen Ring um einen Schacht. Ein separater Schaberarm oder an den Messerrahmen montierte Schaber schälen kontinuierlich Material von der Wand und dem Boden und falten es zurück in die aktive Zone. Auch deshalb gelingt die Wärmeübertragung besser, als es die Viskosität vermuten lässt: Der Wandfilm wird ständig erneuert, statt die Charge zu isolieren.
Das Wort „doppelt“ bezieht sich auf die beiden Rotorblätter, nicht auf zwei Motoren und nicht auf zwei Schiffe. Es gibt Planetenmischer mit einer Klinge, und ein Planetendispergierer ist wiederum eine andere Maschine, da er eine Planetenklinge mit einer Hochgeschwindigkeitswelle kombiniert, um Pulver in Flüssigkeit zu benetzen. Wenn in einem Angebot „Doppelplanetenmischer“ steht, ohne dass angegeben wird, um welche Konfiguration es sich handelt, fragen Sie nach, bevor Sie die Preise vergleichen.
Eine typische Industrieanlage umfasst:
- Ein vakuum- oder druckfester Deckel mit Ladeanschlüssen, Schauglas und oft einem Pulvertrichter oder einem Beutel-Entleer-Anschluss
- Ein ummanteltes Gefäß, Grübchen oder Halbrohr, zum Heizen und Kühlen
- Ein Planetenträgerantrieb mit variabler Frequenzsteuerung, meist mit unabhängigem Schaberantrieb
- Zwei Klingen in einer auf das Produkt abgestimmten Geometrie: rechteckig, spiralförmig oder sigmaförmig
- Bodenaustragsventil, hydraulischer Auspresser oder Kipprahmen, je nach Produktfluss
- Vakuumpumpensatz, Kondensator und Auffangbehälter zum Strippen von Lösungsmitteln unter Vakuum
Das Viskositätsfenster: Wo ein Doppelplanetenmischer seinen Preis verdient
Der praktische Arbeitsbereich beginnt bei etwa 5.000 cP und reicht bis zu mehreren Millionen cP. Unter etwa 5.000 cP zahlen Sie normalerweise für das Drehmoment, das Sie nicht benötigen, und ein Hochgeschwindigkeitsdispergierer oder eine Turbine mit geneigten Schaufeln mischt schneller, kostet weniger und reinigt einfacher. Zwischen etwa 10.000 cP und 2.000.000 cP ist das Planetendesign normalerweise der effizienteste Weg zu einer gleichmäßigen Charge.
Die Viskosität allein sagt nicht die ganze Geschichte aus. Mindestens genauso wichtig ist die Fließgrenze: Ein 30.000 cP-Material, das unter seinem eigenen Gewicht fließt, verhält sich ganz anders als ein 30.000 cP-Gel, das im Tank seine Form behält. Gefüllte Systeme verhalten sich wiederum anders, da der Füllstoffgehalt, die Partikelgröße und die Abrasivität der Feststoffe Einfluss auf die Schaufelgeometrie, den Wandspalt und die Verschleißmaterialien haben. Für zwei Formeln mit demselben Viskosimeterwert können zwei unterschiedliche Maschinen erforderlich sein.
Der untere Rand des Fensters ist weicher als es aussieht. Einige Anlagen betreiben Planetenmischer mit 1.000 bis 2.000 cP, einfach weil sie eine Vakuumentgasung benötigen und einen Behälter für mehrere Produkte benötigen. Wenn Sie beabsichtigen, eine einzelne Maschine für eine Produktfamilie zu verwenden, dimensionieren Sie sie für den schlimmsten Fall, d.
Spezifikations-Checkliste: Die Zahlen, die über die Maschine entscheiden
Dies sind die Parameter, die sowohl den Preis als auch die Leistung beeinflussen. Bringen Sie reale Werte aus Ihrem eigenen Prozess mit, statt Durchschnittswerte aus einem Produktkatalog.
| Parameter | Was ist anzugeben? | Warum es Kosten oder Leistung steigert |
|---|---|---|
| Arbeitsfähigkeit | 60 bis 80 % des gesamten Gefäßvolumens | Klingen benötigen Material zum Eingreifen; Bei Überfüllung wird der Freiraum für Vakuum und Schaum entfernt |
| Auslegungsdrehmoment | Worst-Case-Viskosität bei niedrigster Prozesstemperatur | Das Drehmoment, nicht die Motorleistung, bestimmt die Größe des Getriebes, der Welle und der Lager |
| Mauerspalt | 1 bis 5 mm für Schaberklingen, breiter für nicht kratzende Ausführungen | Legt Restfilm, Wärmeübertragungsrate und Verschleißrate fest |
| Vakuumbewertung | Angabe des Enddrucks zusammen mit dem Wellendichtungstyp | Das Vakuum wird normalerweise durch die Dichtung begrenzt: einfacher mechanischer, doppelter mechanischer oder magnetischer Antrieb |
| Temperaturkontrolle | Mantelmedium plus erforderliche Aufheiz- und Abkühlraten | Die Dicke des Wandfilms begrenzt die Wärmeübertragung stärker als der Mantelbereich |
| Entlademethode | Ventil, hydraulischer Auspresser oder Kipprahmen | Bestimmt, ob sich der Behälter entleert und wie viel Produkt übrig bleibt |
| Benetzte Materialien | 304 oder 316L, Hartbeschichtung oder Keramik für abrasive Füllstoffe | Abrieb verkürzt die Lebensdauer der Klinge häufiger als Korrosion bei Pastenprodukten |
| Kontrollpaket | VFD, Rezeptsteuerung, Drehmoment- und Temperaturtrends | Eine aufgezeichnete Drehmomentkurve ist die günstigste verfügbare Chargenkonsistenzprüfung |
Wie ein Doppelplanetenmischer im Vergleich zu anderen Mischern abschneidet
Wenn das Produkt dick ist und ein Vakuum benötigt, gewinnt normalerweise die Planetenkonstruktion. Wenn es darum geht, Pulver in eine dünne Flüssigkeit zu benetzen, ist ein Hochgeschwindigkeitsdispergierer die bessere Wahl und kostet nur einen Bruchteil so viel. Der folgende Vergleich ist qualitativ und spiegelt wider, wie diese Maschinen normalerweise konstruiert sind, nicht eine Rangfolge einzelner Anbieter.
Ein Hochgeschwindigkeitsdispergierer erzeugt seine Scherung in einer schmalen Zone um eine schnelle Scheibe herum. Dies ist ideal zum Zerkleinern von Pulveragglomeraten in einem niedrigviskosen Vehikel, aber unwirksam, sobald das Material aufhört zu zirkulieren. Ein Bandmischer zerkleinert trockene Pulver und schwere Pasten gut, bietet jedoch kaum Vakuumbetrieb oder Temperaturkontrolle. Ein Anker- oder Rahmenrührer in einem Mantelreaktor sorgt für eine gute Wärmeübertragung und einfache Wartung, kann jedoch nicht dispergieren oder entgasen.
Für Produkte, die sowohl benetzt als auch hochviskos sein müssen, gibt es Hybridmaschinen, die ein Planetenmesser mit einer Hochgeschwindigkeitswelle kombinieren. Entscheiden Sie sich auf der Grundlage der Worst-Case-Rheologie in Ihrer Produktliste, nicht auf der Grundlage ihres Durchschnitts.
Labor, Pilot, Produktion: Die richtige Skalierung
Labor- und Formulierungsarbeiten
Kleine Planeteneinheiten von wenigen Litern sind Formulierungswerkzeuge. Ihre Aufgabe besteht darin, zu beweisen, dass eine Formel überhaupt gemischt werden kann, die Schaufelgeometrie zu testen und den Temperatur- und Vakuumablauf festzulegen. Was sie Ihnen nicht sagen können, ist die Mischzeit im Produktionsmaßstab, da sich das Verhältnis von Oberfläche zu Volumen zwischen einer 5-Liter-Schüssel und einem 1.000-Liter-Behälter dramatisch ändert.
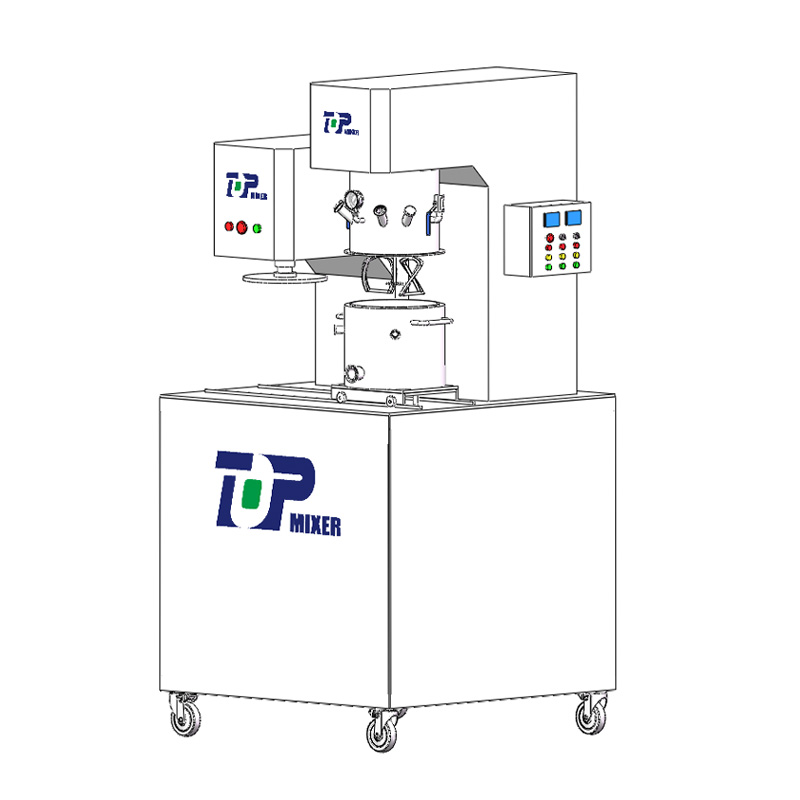 Experimenteller Doppelplanetenmischer der Serie TOPH2011 SXJ Der Labor-Doppelplanetenmischer ist ein neuer und effizienter Mischer, der von Top Company als Reaktion auf die Bedürfnisse von Hochschulen und Universitäten, Forschungseinheiten und Faktor... entwickelt wurde. Produkt anzeigen →
Pilotmaßstab
An Pilotmaschinen mit einem Fassungsvermögen von etwa 10 bis 100 Litern werden die Scale-Up-Regeln getestet. Behalten Sie nach Möglichkeit die geometrische Ähnlichkeit mit der Produktionseinheit bei, d. h. das gleiche Verhältnis von Schaufel- zu Behälterdurchmesser und idealerweise einen vergleichbaren Wandspalt, sodass konstante Spitzengeschwindigkeit und konstantes Drehmoment pro Volumeneinheit als Bezugspunkte aussagekräftig bleiben. Eine Piloteinheit mit einer anderen Blattform verrät sehr wenig über die Maschine in Originalgröße.
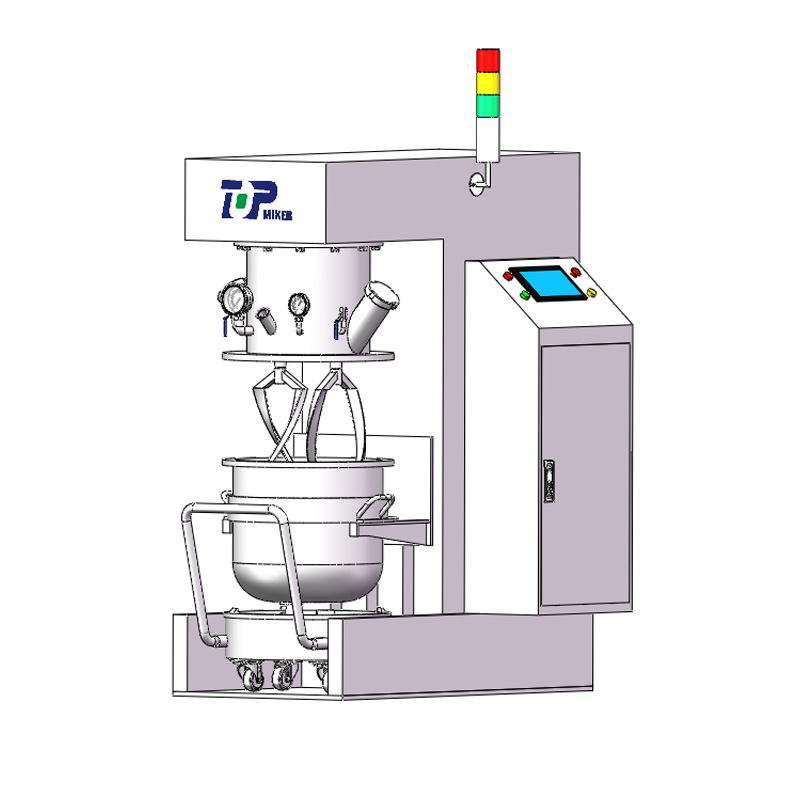 Pilot-Planetenmischer der Serie TOPH2012 ZXJ Der mittlere Pilot-Planetenmischer ZXJ ist eine neue und effiziente chemische Homogenmischanlage. Es verfügt über ein großes Ausgangsdrehmoment und eignet sich besonders für sehr ... Produkt anzeigen →
Produktionsmaßstab
Bei mehreren hundert Litern und mehr werden die Antriebsgröße und das Entladungsdesign zu den dominierenden Kostentreibern, und die Auswahl des Vakuumsystems ist wichtiger als die Ästhetik der Klingen. Fordern Sie die Drehmomentkurve aus einem vollständigen Versuch mit Ihrem eigenen Material an und betrachten Sie einen drehmomentbegrenzten Abnahmetest als Kaufbedingung.
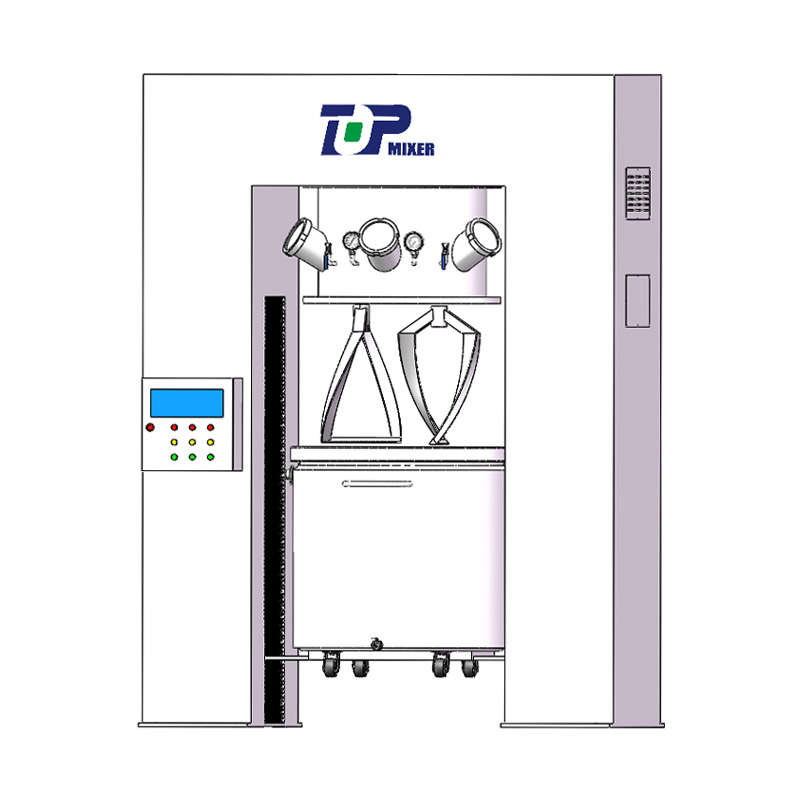 Industrieller Doppelplanetenmischer der Serie TOPH2014 LGXJ Der LGXJ Dual Planet Powered Mixer ist ein neues Mischgerät, das von Top Company auf Basis des GXJ Dual Planet Mixer entwickelt wurde, der speziell für die Lithiumindustrie entwickelt wurde. Produkt anzeigen →
Wo Doppelplanetenmischer zum Einsatz kommen
Dieselbe Maschine kommt in allen Branchen zum Einsatz, die eine gemeinsame Eigenschaft haben: ein hochgefülltes, hochviskoses Produkt, das homogen sein muss.
- Kleb- und Dichtstoffe: Silikon-, Polyurethan- und MS-Polymersysteme, bei denen Füllstoffe und Katalysator verteilt werden müssen, ohne die Polymerkette zu scheren
- Lithiumbatterieelektroden: Kathoden- und Anodenschlämme werden unter Vakuum benetzt und entgast; Ein Anwendungsbeispiel ist hier beschrieben Lithiumbatterie-Aufschlämmungsprojekte
- Elektronik: Wärmeleitmaterialien, Lotpasten und leitfähige Klebstoffe, alle mit sehr hohem Metallanteil
- Pharmazeutika und Kosmetika: Salben, Gele und Cremes, die ein Mischen mit geringer Scherung und strenger Temperaturkontrolle erfordern
- Lebensmittel: Saucen, Pasten, Nussbutter und Süßwarenmassen
- Spezialchemikalien und Verbundwerkstoffe: Harzpasten, Farbkonzentrate und gefüllte Polymersysteme
Prüfung, Akzeptanz und die Risiken, die es wert sind, eingepreist zu werden
Die günstigste Versicherung ist ein Mischversuch mit Ihrer eigenen Rezeptur, durchgeführt in der Größe, die Sie kaufen möchten, oder in einer Stufe kleiner. Lieferanten mit hauseigener Strömungsmodellierung, wie z.B CFD-Strömungsfeldanalyse Wird zur Überprüfung der Schaufelgeometrie und der Leitblechpositionen verwendet und kann tote Zonen vorhersagen, bevor der Stahl geschnitten wird. Das Modell muss jedoch noch mit einer physischen Charge bestätigt werden.
Akzeptanzkriterien sollten messbar und nicht beschreibend sein:
- Probenahme an drei oder mehr Punkten, oben, in der Mitte und unten, geprüft auf Viskosität, Farbe oder Füllstoffgehalt innerhalb einer vereinbarten Toleranz
- Ein Vakuum-Haltetest beim angegebenen Enddruck für einen definierten Zeitraum
- Temperaturgleichmäßigkeit über die gesamte Charge nach einem festen Mischintervall
- Drehmoment- und Leistungskurven werden über drei aufeinanderfolgende Chargen hinweg aufgezeichnet und wiederholbar
- Ein Entleerungstest, der misst, wie viel Produkt nach dem Entleeren übrig bleibt
Preisen Sie dann die Elemente ein, die in einem Angebot selten auftauchen: Lebensdauer von Dichtungen und Abstreifern als Verbrauchsmaterialien, Ersatzteilverfügbarkeit, Reinigungszeit zwischen den Produkten und ob der Lieferant die gleiche Geometrie bei der nächsten Vergrößerung reproduzieren kann. In Mehrproduktanlagen kostet die Umstellungszeit über fünf Jahre in der Regel mehr als die Differenz zwischen zwei konkurrierenden Angeboten.
Häufige Spezifikationsfehler
- Dimensionierung des Antriebs anhand der durchschnittlichen Viskosität statt der Worst-Case-Charge.
- Die Fließgrenze wird ignoriert, sodass der Mischer keine abgesetzte oder gelierte Charge starten kann.
- Wenn Sie auf das Gesamtvolumen des Behälters und nicht auf das Arbeitsvolumen achten, deckt die Ermittlung der Charge nie die Schaufeln ab.
- Angabe eines Vakuumniveaus ohne Angabe der Wellendichtung, die es halten soll.
- Wenn man die Entladung als nachträglichen Einfall behandelt, stellt man dann fest, dass das Gefäß nicht ohne manuelle Arbeit entleert werden kann.
- Überspringen des Versuchs, der nach wie vor die einzige zuverlässige Möglichkeit ist, Mischzeit, Temperaturprofil und Homogenität zu bestätigen.
Häufig gestellte Fragen zum Doppelplanetenmischer


- Nr. 118, Chuangye Road, Stadt Jieshou, Stadt Gaoyou, Yangzhou, Provinz Jiangsu, China
- [email protected]
- Festnetz: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Herr Chen: +86-18061519769 Herr Xu: +86-13706183972
- Herr Lu: +86-18915337056
- ANMELDEN
- Melden Sie sich an, um als Erster die neuesten Nachrichten von Top Intelligent Technology zu erfahren
- Abonnieren